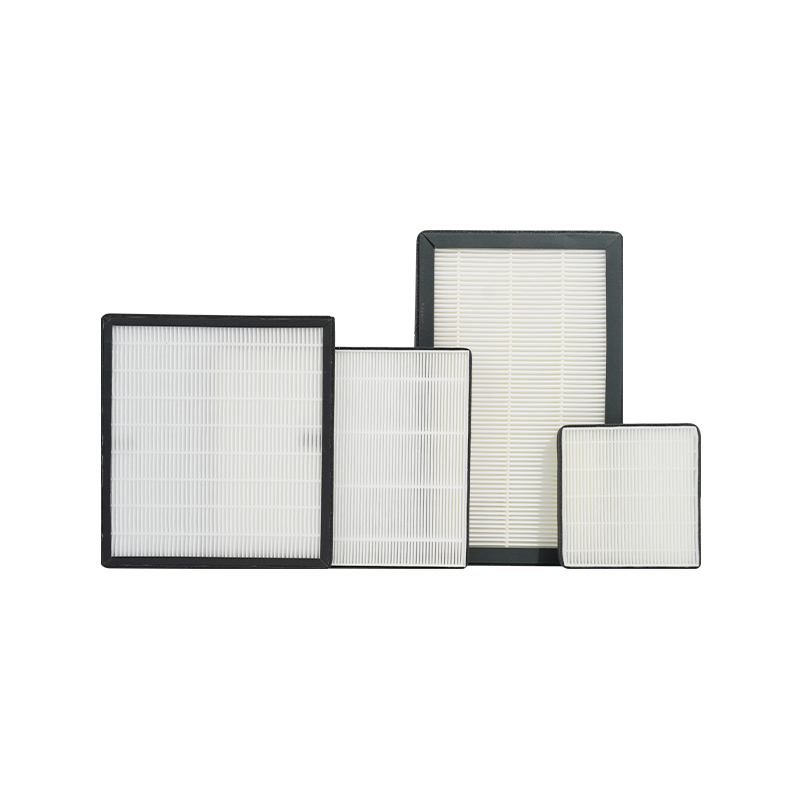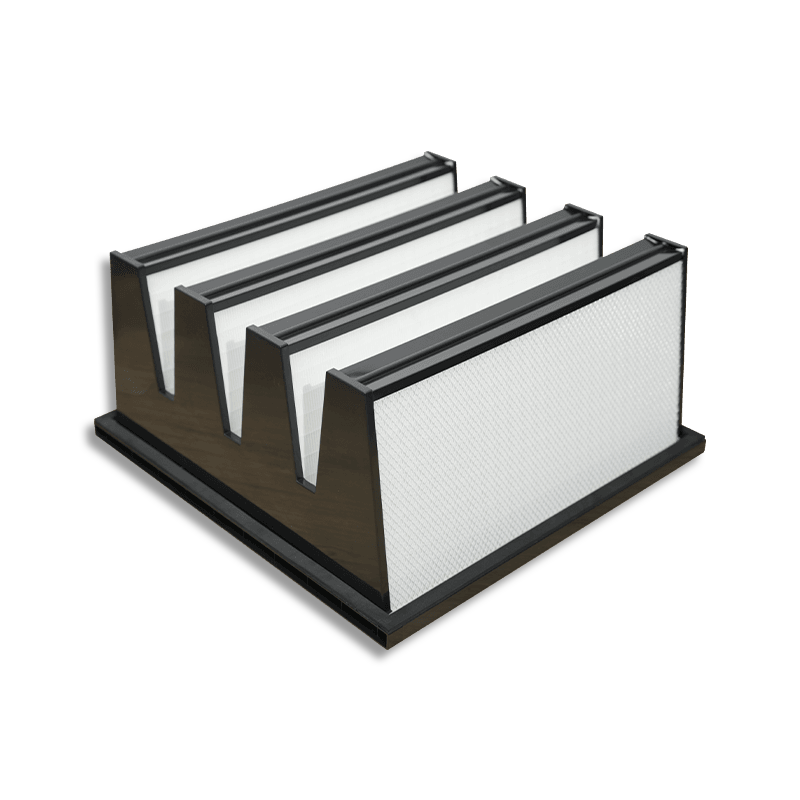
Selezionando un Filtro HEPA minipieghe per una camera bianca si riduce alla corrispondenza di sei specifiche con la classe ISO della stanza, la progettazione del flusso d'aria e l'alloggiamento fisico: grado di efficienza, valutazione del flusso d'aria e velocità frontale, caduta di pressione iniziale, tipo e profondità del telaio, metodo di tenuta e compatibilità dei fluidi con la chimica del processo.
Un'impostazione predefinita difendibile per la maggior parte delle camere bianche farmaceutiche, elettroniche e per dispositivi medici è un filtro mini-pieghe H14 (99,995% a MPPS), 610 × 610 × 69 mm, telaio in alluminio, guarnizione in gel, valutato per una velocità frontale di 0,45 m/s con caduta di pressione iniziale compresa tra 100 e 130 Pa. Questa configurazione si adatta alle unità filtro ventola standard e agli alloggiamenti terminali, raggiunge la Classe ISO5 con tassi di ricambio d'aria normali e lascia un margine confortevole sulla pressione statica del ventilatore.
La sequenza decisionale che segue questa risposta:
- Stabilire la classe di pulizia ISO e ricavare il grado di efficienza richiesto.
- Calcola i cambi d'aria all'ora, il flusso d'aria totale e il numero di unità filtro necessarie.
- Controllare la velocità frontale e la caduta di pressione rispetto alla capacità della ventola o dell'FFU.
- Scegliere il telaio, la profondità e la guarnizione in base alla griglia del soffitto e al regime di prova.
- Verificare che i mezzi e i materiali dei separatori rispettino i limiti di temperatura, umidità, sostanze chimiche e degassamento.
- Specificare i test di fabbrica, la documentazione di certificazione e la procedura di test di scansione del sito.
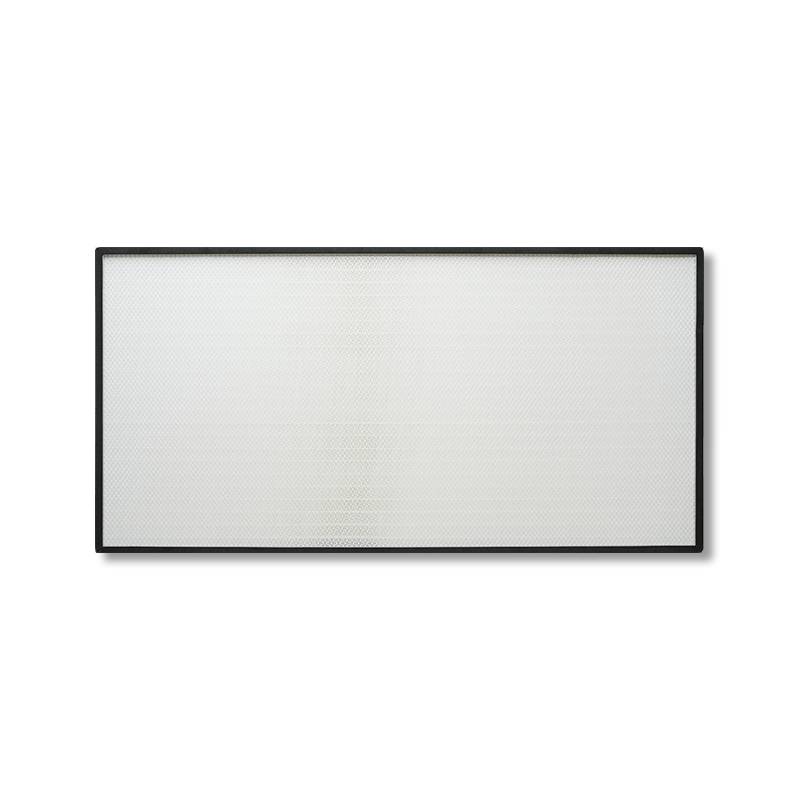
Cosa rende diverso un filtro a mini-pieghe
Costruzione
Un HEPA mini-pieghe utilizza un supporto in fibra di vetro piegato in pieghe profonde 20–90 mm, tenute separate da perline adesive hot-melt o separatori termoplastici applicati ogni 15–25 mm. I classici filtri a pieghe profonde utilizzano invece separatori in alluminio ondulato e pieghe da 150 mm o più. L'approccio con mini-piega consente di confezionare una quantità di materiale molto maggiore nello stesso volume: una mini-piega da 610 × 610 × 69 mm contiene 15-20 mq di supporto, contro circa 9–11 m² per una piega con profondità di 150 mm e con la stessa dimensione frontale.
Perché è importante per le camere bianche
- Bassa velocità del supporto. La distribuzione di 1.000 m³/h su 18 m² di supporto fornisce una velocità del supporto vicina a 015 m/s, che è il punto in cui la fibra di vetro raggiunge la sua massima efficienza e la resistenza più bassa.
- Profondità ridotta. Un corpo da 69 mm o 90 mm si adatta ai soffitti con griglia a T standard e ai plenum FFU dove una piega profonda 292 mm non può farlo.
- Velocità a valle uniforme. Anche la spaziatura delle pieghe produce un profilo di velocità piatto, che è essenziale per le zone con flusso unidirezionale in cui l'uniformità del flusso d'aria è un criterio di qualificazione.
- Peso ridotto. In genere 4-7 kg per un'unità da 610 × 610 mm, semplifica il supporto a soffitto e l'installazione da parte di una sola persona.
| Caratteristiche tipiche dei filtri HEPA mini-pieghe con dimensioni frontali standard di 610 × 610 mm. | |||
| Profondità | Area multimediale | Flusso d'aria nominale | Δp iniziale alla portata nominale |
| 50 mm | 10–13 mq | 600–900 m³/ora | 110–150 Pa |
| 69 mm | 15–20 m² | 800–1.100 m³/ora | 95–130 Pa |
| 90 mm | 20–26 mq | 1.000–1.400 m³/ora | 80–110 Pa |
| 110–150 mm | 28–40 mq | 1.500–2.000 m³/ora | 70–100 Pa |
Fase uno: abbinare il grado di efficienza alla classe ISO
Comprendere l'MPPS
La norma EN 1822 classifica i filtri HEPA alla dimensione delle particelle più penetranti, il diametro al quale la filtrazione è più debole perché rientra tra l'intervallo in cui domina la diffusione e l'intervallo in cui dominano l'intercettazione e l'impatto. Per i supporti HEPA standard in fibra di vetro questo è compreso tra 0,1 e 0,25 µm. La classificazione a MPPS è conservativa per progettazione: un filtro efficiente al 99,995% a MPPS è più efficiente di quello a qualsiasi altra dimensione delle particelle, incluso a 0,3 µm dove misura la pratica IEST statunitense.
| Gradi di efficienza EN 1822 con valori di penetrazione e classi di camera bianca tipicamente utilizzati da ciascuno. | |||
| Grado | Efficienza complessiva a MPPS | Efficienza minima locale | Applicazione tipica |
| H13 | 99,95% | 99,75% | ISO7–8, aree pulite generali |
| H14 | 99,995% | 99,975% | ISO 5–7, la scelta principale |
| U15 | 99,9995% | 99,9975% | ISO 4, elettronica sensibile |
| U16 | 99,99995% | 99,99975% | ISO3 e più pulito, semiconduttore |
| U17 | 99,999995% | 99,9999% | ISO 1–2, fotolitografia |
Mappatura alla classificazione delle stanze
| Classi ISO 14644-1 con limiti di particelle, grado di filtro consigliato, copertura del soffitto e tassi di ricambio d'aria. | ||||
| Classe ISO | Limite ≥0,5 µm (per m³) | Grado di filtro | Copertura del soffitto | Cambi d'aria all'ora |
| ISO 3 | 35 | U16 | 80-100% | 400–600 |
| ISO 4 | 352 | U15-U16 | 60–90% | 300–500 |
| ISO 5 | 3.520 | H14 | 30-50% | 240–360 |
| ISO6 | 35.200 | H13-H14 | 15–25% | 100–180 |
| ISO 7 | 352.000 | H13 | 10-15% | 60–90 |
| ISO8 | 3.520,000 | H13 | 5-10% | 20–40 |
Una regola utile: andare di un grado al di sopra del requisito minimo consente di ottenere un margine di qualificazione con un costo del filtro più alto di circa il 10–20% e una resistenza di 10–15 Pa in più. Per le aree GMP di Grado A/B in cui una riqualificazione fallita è costosa, tale margine è solitamente giustificato.
Fase due: dimensionare il flusso d'aria e contare i filtri
Il calcolo
Portata d'aria totale (m³/h) = volume della stanza (m³) × ricambi d'aria all'ora
Numero di filtri = flusso d'aria totale ÷ flusso d'aria nominale per filtro
Esempio lavorato: sala di riempimento ISO 7
Una stanza che misura 8 m × 6 m × 3 m = 144 m³ a 70 ACH richiede 10.080 m³/h. Utilizzando unità H14 da 610 × 610 × 69 mm da 1.000 m³/h ciascuna, ovvero da 10 a 11 filtri. Arrotondare per eccesso a 12 e far funzionare ciascuno leggermente al di sotto del flusso nominale: la resistenza diminuisce e la durata di servizio si allunga. La copertura del soffitto ammonta a 12 × 0,37 m² ÷ 48 m² = 9,3%, in linea con la guida ISO 7 di cui sopra.
Esempio lavorato: zona unidirezionale ISO 5
Le zone unidirezionali sono dimensionate in base alla velocità piuttosto che ai cambiamenti d'aria. Per una zona asettica di 3 m × 2 m = 6 m² a 0,45 m/s, il flusso d'aria è 6 × 0,45 × 3.600 = 9.720 m³/h. Con filtri da 1.000 m³/h ovvero 10 unità e poiché la zona richiede una copertura completa, tali unità piastrellano l'intera area di 6 m². La pratica ISO 14644-4 e GMP Allegato 1 collocano la velocità unidirezionale nella banda di 0,36-0,54 m/s, con 0,45 m/s come punto di progettazione convenzionale.
Obiettivi di velocità del viso
- Zone di flusso unidirezionale: 0,36–0,54 m/s, progettate a 0,45 m/s.
- Filtri terminali non unidirezionali: una velocità di 1,0–1,5 m/superficie è accettabile poiché l'obiettivo è la miscelazione della diffusione.
- Margine di progettazione: selezionare i filtri in modo che il punto operativo si trovi al 70–85% del flusso d'aria nominale, lasciando spazio per l'aumento della pressione nel corso della vita utile.
Fase tre: gestire la caduta di pressione e la durata utile
Resistenza iniziale e finale
Una mini-pieghetta H14 pulita al flusso nominale in genere è di 95–130 Pa. Il punto di cambio accettato è il doppio della resistenza iniziale, o 400–500 Pa, a seconda di quale evento si verifichi per primo. Tra questi punti il filtro funziona alla massima efficienza: l'efficienza dell'HEPA aumenta leggermente man mano che il filtro si carica, poiché le particelle catturate restringono la distanza effettiva delle fibre.
Energia del ventilatore
Potenza ventilatore (kW) = portata d'aria (m³/s) × Δp (Pa) ÷ (1.000 × efficienza)
Per una singola FFU in movimento di 1.000 m³/h (0,278 m³/s) a 120 Pa con un'efficienza del 55%, la potenza è di circa 61 W. Su 100 FFU in funzionamento continuo si tratta di 6,1 kW, ovvero circa 53.000 kWh all'anno. La scelta di un filtro profondo da 90 mm a 90 Pa invece di uno da 50 mm a 130 Pa riduce tale cifra di circa il 30%, che spesso rappresenta il fattore più importante sui costi operativi delle camere bianche.
Proteggere l'investimento con la prefiltrazione
Gli elementi HEPA durano dai 3 ai 10 anni se adeguatamente protetti e la protezione è ciò che determina dove si colloca una determinata installazione in tale intervallo. Specificare il treno a monte come:
- Prefiltro G4 / ISO grosso nella presa d'aria esterna, cambiato ogni 3 mesi.
- Filtro medio F7–F9 / ISO ePM1nell'AHU, sostituito ogni 6–12 mesi.
- Filtro secondario F9 o H11 immediatamente a monte del terminale HEPA nelle suite critiche.
Un treno di prefiltri ben progettato triplica normalmente la durata dell'HEPA terminale, il che è importante perché sostituire un filtro terminale in un'area qualificata significa anche ripetere la scansione, il ribilanciamento e la documentazione.
Passaggio quattro: scegli il telaio, la profondità e la guarnizione
Materialei del telaio
| Opzioni di materiali del telaio per filtri HEPA mini-pieghe e condizioni adatte a ciascuno. | ||
| Material | Limite di temperatura | Adatto a |
| Alluminio anodizzato | 70 °C | Soffitti generali per camere bianche, FFU |
| Acciaio inossidabile 304/316 | 100 °C | Suite asettiche GMP, decontaminazione VHP, lavaggio |
| Acciaio zincato | 80 °C | Camere bianche industriali, alloggiamenti montati su condotti |
| MDF/pannello composito | 60 °C | Aree di pulizia generale asciutte e sensibili ai costi |
| Inossidabile con separatori ad alta temperatura | 250–350 °C | Tunnel di depirogenazione, scarichi forni |
Metodo di sigillatura
La tenuta è il luogo in cui si verificano la maggior parte delle perdite reali, quindi questa scelta merita la stessa attenzione del grado di efficienza.
- Guarnizione in gel. Un canale in gel di poliuretano o silicone sul telaio del filtro si innesta con il bordo di un coltello sulla griglia del soffitto. Fornisce la tenuta più affidabile disponibile, è richiudibile dopo la rimozione ed è lo standard per ISO 5 e più pulito. La profondità tipica del gel è di 10-15 mm.
- Guarnizione in neoprene a cellule chiuse o EPDM. Guarnizione in schiuma compressa di 6-10 mm di spessore su una faccia. Adatto per custodie terminali ISO 6–8 e applicazioni FFU con bloccaggio uniforme.
- Guarnizione liquida (guarnizione fluida). Il bordo del telaio è immerso in un avvallamento di fluido viscoso nell'alloggiamento. Utilizzato dove la tenuta deve essere verificata continuamente, come nel contenimento degli scarichi.
Specificare insieme la guarnizione e la griglia. Un filtro con guarnizione in gel necessita di una griglia a lama di coltello, mentre un filtro con guarnizione necessita di un telaio di bloccaggio piatto: l'hardware non corrispondente è una fonte comune ed evitabile di ritardo nell'installazione.
Dimensioni standard
Le facce metriche comuni sono 305 × 610, 610 × 610, 610 × 1.220 e 1.220 × 1.220 mm, con profondità di 50, 69, 90 e 110 mm. Gli equivalenti imperiali sono 2' × 2' e 2' × 4'. Rimanendo entro queste dimensioni si mantengono le unità sostitutive disponibili in tempi brevi ed si evita il sovrapprezzo sugli utensili per le costruzioni personalizzate.
Fase cinque: abbinare i media all'ambiente del processo
Tipi di media
- Fibra di vetro borosilicato standard. Il valore predefinito per H13–U16, stabile a 70–80 °C, tollerante ai normali sbalzi di umidità.
- Fibra di vetro idrorepellente (idrofobica). Supporti trattati per suite soggette a decontaminazione con VHP o perossido di idrogeno, stanze umidificate o protocolli di lavaggio. Specificarlo ogni volta che l'UR può superare l'80%.
- Membrana ePTFE. Esente da boro e chimicamente inerte, con resistenza tipicamente inferiore del 20–40% rispetto al vetro a parità di efficienza. La scelta preferita per le fabbriche di semiconduttori in cui il degassamento del boro e l'AMC sono controllati e sempre più utilizzata nelle installazioni sensibili al consumo energetico.
- Vetro per alte temperature con separatori ceramici. Per uscite tunnel di depirogenazione e applicazioni con forni di sterilizzazione fino a 350 °C.
Compatibilità tra sigillanti e separatori
Il composto di invasatura che lega il supporto al telaio è solitamente poliuretano, adatto fino a circa 70 °C, o silicone per temperature più elevate e applicazioni chimiche. Per le suite asettiche, verificare che il sigillante sia compatibile con l'agente igienizzante in uso e che venga fornita la certificazione a basso degassamento laddove si applicano i limiti AMC.
| Configurazioni consigliate per applicazione industriale. | |||
| Applicazione | Grado | Telaio/Guarnizione | Media |
| Riempimento asettico (Grado A) | H14 | Guarnizione in acciaio/gel | Vetro idrofobo |
| Produzione di dosaggio solido | H13-H14 | Alluminio/guarnizione | Vetro standard |
| Fabbrica di semiconduttori | U15-U17 | Guarnizione in alluminio/gel | Membrana in ePTFE |
| Assemblaggio di dispositivi medici | H14 | Alluminio/guarnizione | Vetro standard |
| Sala operatoria dell'ospedale | H14 | Guarnizione in alluminio/gel | Vetro idrofobo |
| Tunnel di depirogenazione | H14 | Sigillante inossidabile/ceramico | Vetro ad alta temperatura |
Passaggio sei: specificare test e certificazione
Prova di fabbrica
Ogni unità H13 e versioni successive deve essere testata individualmente e dotata di numero di serie. Per H14 e detergenti, la norma EN 1822-4 richiede un test del filo d'olio al 100% o un test di scansione dell'intera faccia del filtro, non semplicemente una misurazione dell'efficienza complessiva. Richiedere i seguenti documenti con ogni spedizione:
- Certificato di prova individuale che mostra il numero di serie, l'efficienza complessiva misurata, l'efficienza minima locale e il Δp iniziale alla portata nominale.
- Mappa di test di scansione o conferma dello stato di assenza di perdite secondo EN 1822-4.
- Dichiarazione dei materiali per telaio, supporti, sigillante e guarnizione.
- Dichiarazione a basso degassamento o assenza di boro, ove applicabile.
Test di tenuta installato in loco
La certificazione di fabbrica dimostra il filtro; la scansione del sito dimostra l'installazione. In base alla norma ISO 14644-3, introdurre un aerosol di prova (PAO, DEHS o equivalente) a monte a una concentrazione di 10-100 µg/L, quindi scansionare la faccia a valle con un fotometro o una sonda per contatore di particelle tenuta a 25-50 mm dal supporto, attraversando a non più di 50 mm/s con passaggi sovrapposti.
- Eseguire la scansione della superficie del supporto, della giunzione tra supporto e telaio, del telaio stesso e della guarnizione o dell'interfaccia in gel.
- Il limite convenzionale di accettazione è pari allo 01% della concentrazione a monte per gli impianti H14.
- Registrare contemporaneamente la velocità del flusso d'aria e confermare l'uniformità entro ±20% della media per le zone unidirezionali.
Intervalli di riqualificazione
| Intervalli di test periodici tipici per i filtri HEPA installati in base alla classificazione delle camere bianche. | ||
| Test | ISO 5 e più pulito | ISO6–9 |
| Test di perdita (scansione) installato | Ogni 6 mesi | Ogni 12 mesi |
| Velocità/volume del flusso d'aria | Ogni 6 mesi | Ogni 12 mesi |
| Classificazione del conteggio delle particelle | Ogni 6 mesi | Ogni 12 mesi |
| Lettura della caduta di pressione | Continuo o mensile | Mensile |
Pratiche di installazione che preservano le prestazioni
- Conservare i filtri nell'imballaggio originale fino al momento dell'installazione e, ove possibile, disimballarli all'interno della busta della camera bianca.
- Maniglia solo dal telaio. Il supporto è sufficientemente fragile da consentire la pressione del dito per aprire un foro stenopeico visibile nel test di scansione.
- Conservare e trasportare in piano o sul bordo come indicato, senza mai appoggiarlo sulla superficie del supporto.
- Pulire il bordo del coltello della griglia o la superficie di bloccaggio prima del posizionamento, poiché una singola particella di detriti di costruzione in un canale del gel crea un percorso di perdita misurabile.
- Stringere i morsetti in modo uniforme secondo uno schema incrociato, comprimendo le guarnizioni alla percentuale dichiarata dal produttore, in genere il 25-40% dello spessore libero.
- Verificare le frecce di direzione del flusso d'aria prima del fissaggio finale.
- Far funzionare il sistema per almeno 30 minuti per eliminare le particelle residue prima della scansione e della classificazione.
Lista di controllo delle specifiche
Porta questo elenco al fornitore e richiedi una risposta per ogni riga prima di confrontare i prezzi:
- Classe ISO target e corrispondente grado EN 1822, indicati come efficienza minima complessiva e locale.
- Progettare il flusso d'aria per filtro e la velocità frontale risultante, con il punto operativo al 70–85% del flusso nominale.
- Δp iniziale alla portata di progetto effettiva, non alla portata di riferimento del catalogo, più il Δp finale consigliato.
- Dimensioni esatte della faccia, profondità e tolleranza, confermate rispetto alla griglia del soffitto o al disegno FFU.
- Specifiche del materiale del telaio, del tipo di guarnizione e della compressione della guarnizione.
- Tipo di supporto, limiti di temperatura e umidità e compatibilità chimica con l'agente disinfettante.
- Certificato di test individuale con numero di serie e conferma di scansione EN 1822-4.
- Tempi di consegna per la sostituzione e conferma che la taglia corrisponde a un articolo standard del catalogo.